


01 Paber Sissejuhatus
Selles uuringus käsitletakse keevitusnurga, protsessi peamise parameetri, otsustavat mõju keevituskvaliteedile 14 mm paksuse AH36 kõrgtugeva-laeva plaatterase MAG-hübriidkeevitamise ajal. Traditsioonilised keevitustehnikad seisavad silmitsi väljakutsetega, nagu liiga suured kuumus{5}}mõjutatud tsoonid, keevituse deformatsioon ja raskused mikrostruktuuri kontrollimisel paksude plaatide materjalidega töötamisel. Laser-MAG hübriidkeevitustehnoloogia võib laseri ja kaare sünergilise toime kaudu tõhusalt parandada keevituskvaliteeti, eriti pärast suure võimsusega-laserite populariseerimist, mis näitab suurt potentsiaali tõhusa paksuplaadi keevitamisel. Kuigi laseriga juhitaval režiimil on kaare{10}}juhitava režiimi ees eeliseid, nagu sügavam läbitungimine ja kaare stabiilsus, võivad paksu plaadi keevitamisel valed protsessiparameetrid (nt keevitusnurk) siiski põhjustada defekte, nagu pritsmed, kokkuvarisemine ja seljaküür. Väiksemad muutused keevitusnurgas võivad oluliselt mõjutada sulaveekogu dünaamilist käitumist, võtmeaugu stabiilsust ja lõpliku keevisõmbluse kvaliteeti.
Seetõttu keskendub see uuring keevitusnurkade varieerumisele, kasutades kiiret fotograafiat ja "sandwich"-meetodit, et jälgida reaalajas sulavanni ja võtmeaugu dünaamilist käitumist, kombineerituna elektrilise signaali analüüsiga, eesmärgiga süstemaatiliselt paljastada erinevate keevitusnurkade mõju keevisõmbluse moodustumisele, sulavanni voolule, võtmeaukude käitumisele, kahjustustele, tõmbemehhanismidele ja defektidele. juhised suure-võimsusega laser-MAG-hübriidkeevitusprotsesside optimeerimiseks.
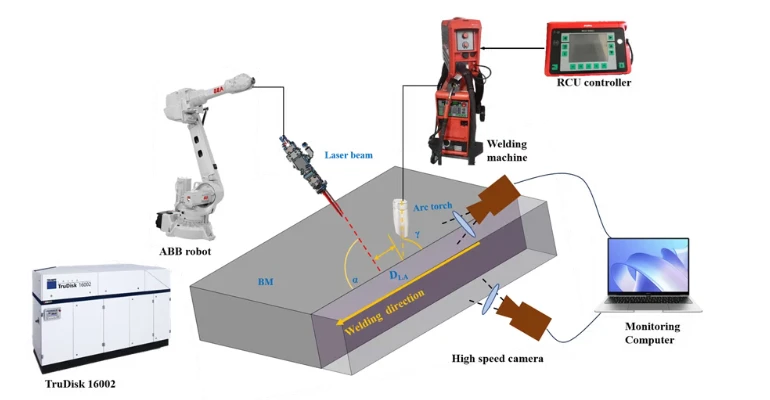
Joonis 02 illustreerib, et keevitusprotsessi fikseeritud parameetrid on järgmised: laseri võimsus 10,5 kW, keevituskiirus 1,8 m/min, traadi etteande kiirus 12 m/min, eelseadistatud põkkvahega 0,5 mm. Keevitamisel kasutatav kaitsegaas koosneb 80% argist ja 20% CO2-st, voolukiirusega 15L/min. Joonisel 1 on kujutatud keevitusprotsessi skemaatiliselt. Katses muudetakse peamiselt laseri ja keevitussuuna vahelist nurka, kavandades neli nurga paigutust, määratledes laseri ja keevitussuuna vahelise nurga kui nurga ning kaare ja laseri vahelise nurga kujul , kusjuures keevitussoojusallika nurgad on seatud nagu näidatud joonisel 2.
Joonisel 3 on kujutatud laser-MAG-liitkeeviste makroskoopiline morfoloogia ja vastav rist{1}}ristlõike morfoloogia erinevatel keevitusnurkadel. Kui keevitusnurk on 75 kraadi, on keevisõmbluse moodustumise kvaliteet halb, keevisõmbluse esiküljel on perioodiliselt lai-kitsas-lai hambamuster, samas kui tagaküljel on väikesed ja pidevad kühmud. Kui keevitusnurk tõuseb 82,5 kraadini, on keevisõmbluse moodustumise kvaliteet optimaalne, täis esiosa ja pideva tagaosaga ilma kühmudeta, mis annab tüüpilise pokaali kuju. Keevitusnurga edasine suurendamine 88,75 kraadini põhjustab keevisõmbluse esiosa osalise katkendliku kokkuvarisemise, mille tagaküljel on mõned väikesed kühmud. Kui keevitusnurk jõuab 97,5 kraadini, kuvatakse keevisõmbluse esiküljel perioodiliselt nõgusad{13}}täidised nähtused ebaühtlase täitmisega, samas kui tagaküljele tekivad suuremad küürud.
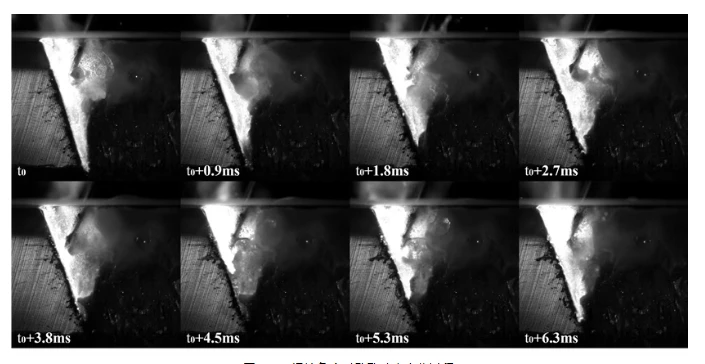
Täiustatud sandwich-meetodil põhinedes kasutati kiirkaamerat, et jälgida laser-MAG hübriidkeevitusvõtmeava dünaamilist käitumist reaalajas küljelt. 75-kraadise keevitusnurga juures ilmutas võtmeauk perioodilist dünaamilist protsessi, mida iseloomustas uuesti avanemine ja sulgemine kõnni ajal. Piiskade kasv, eraldumine ja ümberkujunemine mõjutasid võtmeaugu käitumist.


